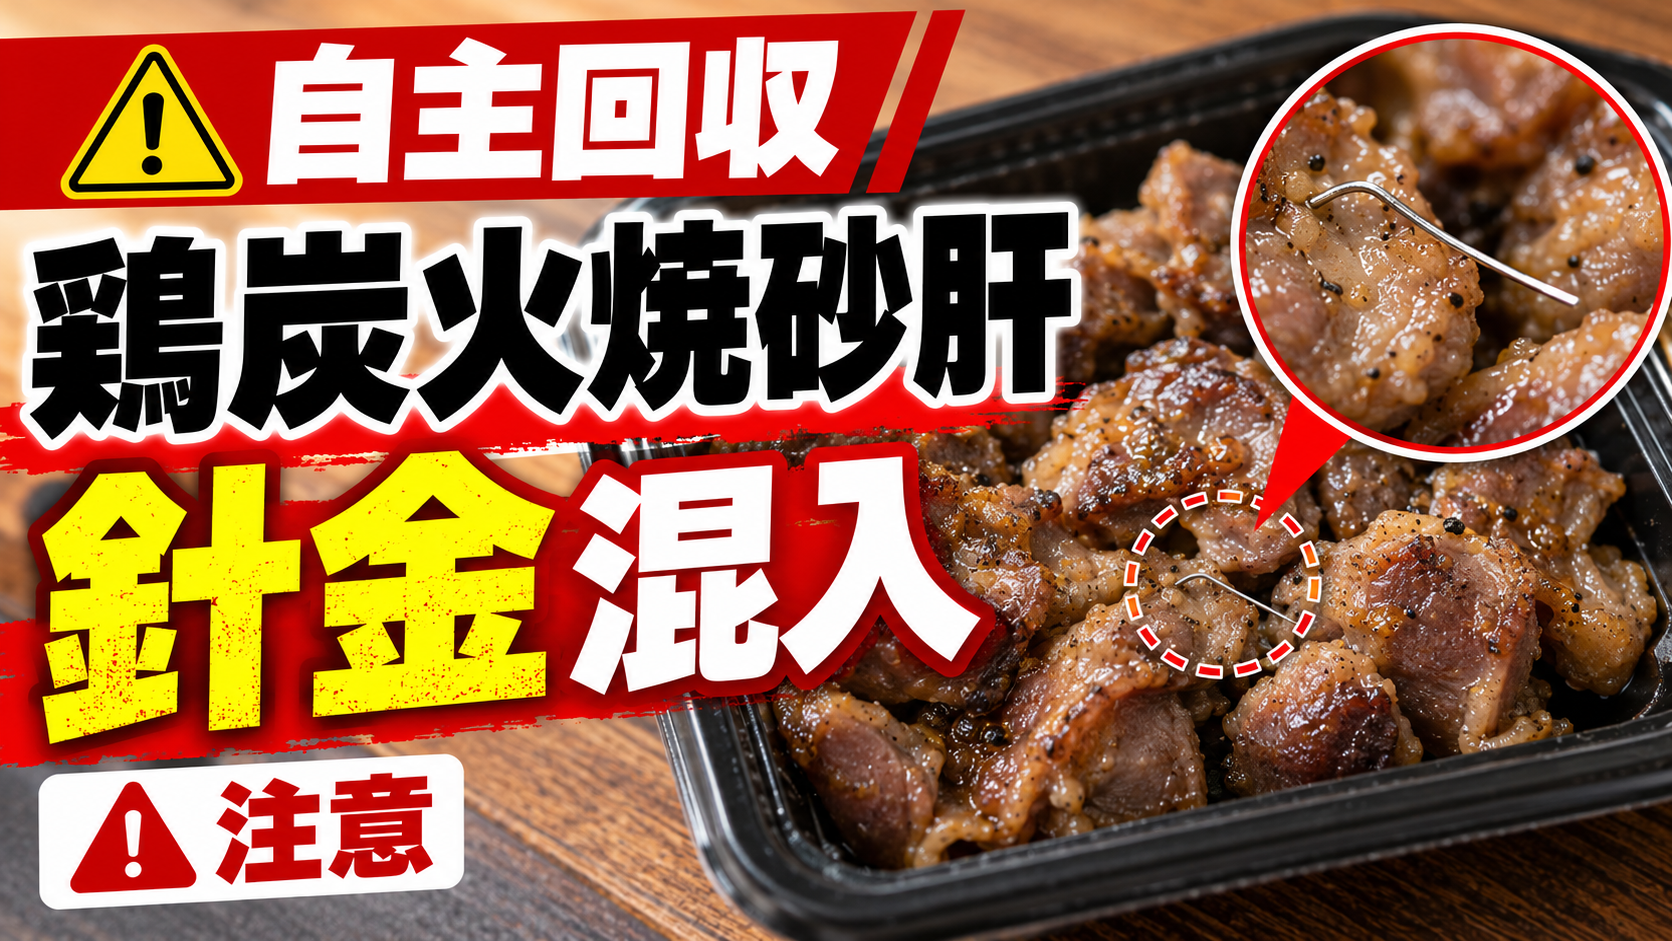
食品の中に金属片や針金などの異物が混入した場合、製造現場ではどのように見つけるのでしょうか。
「金属なら金属検出機を通せば全部見つかるのでは?」
と思う人もいるかもしれません。
しかし、実際の食品製造では、
- 目視確認
- 金属検出機
- X線検査
- 設備点検
- 工程確認
- テストピースによる検査機確認
など、複数の方法を組み合わせて異物混入リスクを下げています。
今回は、食品中の金属異物がどのように検出されるのか、品質管理の考え方とあわせて詳しく解説します。
- 金属異物は「見つける」だけでは不十分
- 品質管理では複数段階で確認する
- 方法① 目視検査
- 目視で見つけやすい異物
- 目視の強み
- 目視には限界もある
- 今回の砂肝案件も内部混入
- 方法② 金属検出機
- どんな金属を検出する?
- 金属によって検出しやすさが違う
- 大きさも重要
- 細長い針金は向きでも変わる
- なぜ向きで変わる?
- 食品そのものも影響する
- これを「製品影響」と呼ぶことがある
- 冷凍と解凍でも条件が変わることがある
- 方法③ X線検査
- X線は金属以外も見つけられることがある
- 金属検出機との違い
- X線も万能ではない
- 方法④ 設備点検
- 始業前点検
- 終業後点検
- 破損が見つかったらどうする?
- 製品を隔離する場合もある
- 方法⑤ テストピースによる作動確認
- テストピースとは?
- 実際に検出できるか確認する
- いつ確認する?
- 途中確認が重要な理由
- 終了時にNGだったら?
- 方法⑥ 排除装置の確認
- 排除箱の管理も重要
- 方法⑦ 製品の抜き取り確認
- 抜き取りだけでは全数保証できない
- 品質管理は「記録」も重要
- 記録があると原因調査につながる
- トレーサビリティにもつながる
- 私は品質管理で微生物検査に携わっていました
- 検査機だけに頼らない
- 今回の砂肝回収では何が分かっている?
- 一般論と今回の原因を混同しない
- 異物検査の流れ一例
- 検査方法比較
- 異物を見つけるより大事なこと
- まとめ
金属異物は「見つける」だけでは不十分
食品製造で大切なのは、単に最後に異物を検出することだけではありません。
本来は、
異物を発生させないこと
が最優先です。
そのうえで、万が一混入した場合に検出できる仕組みを重ねます。
品質管理では複数段階で確認する
一般的には、
- 原料受け入れ時の確認
- 製造設備の点検
- 製造中の目視確認
- 金属検出機やX線検査
- 出荷前確認
など、複数の段階でリスクを確認します。
方法① 目視検査
最も基本的な方法のひとつが、
目視検査
です。
人の目で食品や設備を確認し、異物や異常がないかを探します。
目視で見つけやすい異物
目視では、
- 比較的大きな金属片
- 金属製部品
- ネジ
- 異物として目立つもの
- 設備の欠損
などを発見できる場合があります。
目視の強み
目視確認の強みは、
- 形や色の異常に気づける
- 食品だけでなく設備も見られる
- 異常の種類を限定しない
ことです。
目視には限界もある
一方で、
- 食品内部に埋まっている
- 異物が非常に小さい
- 食品と色が似ている
- 大量の商品を短時間で確認する
場合は、目視だけで発見するのは難しくなります。
今回の砂肝案件も内部混入
中央冷藏の「鶏炭火焼砂肝」で確認された針金状金属異物は、肉の内部に埋まっていたとされています。
このような異物は、外観だけでは見つけにくい可能性があります。
方法② 金属検出機
食品工場で広く使われているのが、
金属検出機
です。
食品を検査機の中へ通し、金属の存在を検知します。
どんな金属を検出する?
一般的には、
- 鉄
- 非鉄金属
- ステンレス
などを対象にします。
金属によって検出しやすさが違う
すべての金属が同じ感度で検出できるわけではありません。
一般に、
- 鉄は比較的検出しやすい
- 非鉄金属は条件により感度が異なる
- ステンレスは検出しにくい場合がある
など、材質によって違いがあります。
大きさも重要
異物が大きいほど検出しやすく、小さいほど検出は難しくなります。
そのため、商品ごとに、
どの大きさまで検出できる設定にするか
を決めます。
細長い針金は向きでも変わる
細長い金属片や針金は、
- 横向き
- 縦向き
- 斜め
など、検査機を通る向きによって検出しやすさが変わることがあります。
なぜ向きで変わる?
金属検出機は、金属が検査領域に与える信号変化を検知します。
細長い異物では、向きによって装置が捉える金属量の見え方が変わる場合があります。
食品そのものも影響する
食品には、
- 水分
- 塩分
- 温度
- 形状
などの違いがあります。
これらが金属検出機の感度へ影響することがあります。
これを「製品影響」と呼ぶことがある
水分や塩分が多い食品などでは、食品そのものが検出信号へ影響することがあります。
そのため、同じ機械でも商品ごとに設定を調整します。
冷凍と解凍でも条件が変わることがある
同じ食品でも、
- 冷凍状態
- 半解凍
- 常温
などによって検出条件が変わることがあります。
そのため、実際の製品状態に合わせて検査条件を決めることが重要です。
方法③ X線検査
もうひとつ代表的な検査が、
X線検査
です。
食品と異物の密度差を利用して、異物を画像として検出します。
X線は金属以外も見つけられることがある
条件によっては、
- 金属
- ガラス
- 石
- 硬い骨
なども検出できる場合があります。
金属検出機との違い
| 項目 | 金属検出機 | X線検査 |
|---|---|---|
| 主な対象 | 金属 | 密度差のある異物 |
| 金属以外 | 基本的に不可 | 条件によって可能 |
| 原理 | 電磁的変化 | X線透過画像 |
| 得意分野 | 金属異物 | 金属・石・ガラスなど |
X線も万能ではない
X線検査でも、
- 非常に小さい異物
- 食品と密度差が小さい異物
- 位置や形状によって見えにくい異物
などは検出が難しい場合があります。
方法④ 設備点検
異物を見つける前に重要なのが、
設備から異物を発生させないこと
です。
製造前後に、
- ネジの緩み
- 刃物の欠け
- 金網の破れ
- ブラシの破損
- 部品の欠落
などを確認します。
始業前点検
製造開始前に設備を確認し、異常がない状態で製造を始めます。
これによって、破損した設備をそのまま動かしてしまうリスクを下げます。
終業後点検
製造終了後にも、
- 部品がなくなっていないか
- 破損していないか
- 異物が残っていないか
を確認します。
破損が見つかったらどうする?
部品の欠損が見つかった場合は、
破片がどこへ行ったのか
を確認する必要があります。
製品を隔離する場合もある
製造中に部品が破損した可能性がある場合は、その時間帯に製造した製品を隔離し、出荷を止めて確認することがあります。
方法⑤ テストピースによる作動確認
金属検出機を設置していても、その機械自体が正常に作動していなければ意味がありません。
そこで使用されるのが、
テストピース
です。
テストピースとは?
あらかじめ決められた材質と大きさの金属片を封入した検査用サンプルです。
例えば、
- 鉄
- 非鉄
- ステンレス
などのテストピースがあります。
実際に検出できるか確認する
テストピースを製品と同じように検査機へ通し、
設定した金属を正しく検出・排除できるか
を確認します。
いつ確認する?
工場によって異なりますが、
- 製造開始時
- 製造途中
- 休憩後
- 品種切り替え時
- 製造終了時
などに確認することがあります。
途中確認が重要な理由
始業時には正常でも、製造中に機械トラブルが起こる可能性があります。
途中でも作動確認することで、異常が発生した時間帯を絞り込みやすくなります。
終了時にNGだったら?
製造終了時のテストで金属検出機が正常に作動しなかった場合、
最後に正常だった確認以降の製品
について再検査や隔離が必要になる場合があります。
方法⑥ 排除装置の確認
金属を検知しても、その商品がライン上から排除されなければ意味がありません。
そのため、
- 検知
- ライン停止
- 自動排除
などの機能が正しく働くか確認します。
排除箱の管理も重要
異物検知で排除された商品を入れる箱は、通常の商品と混ざらないよう管理します。
誤ってラインへ戻さない仕組みも必要です。
方法⑦ 製品の抜き取り確認
製造中の製品を一定数取り出して、
- 外観
- 重量
- 包装
- 品質
などを確認することもあります。
抜き取りだけでは全数保証できない
抜き取り検査では、確認したサンプルの状態は分かります。
しかし、全商品を確認するわけではありません。
そのため、全数検査が可能な金属検出機などと組み合わせます。
品質管理は「記録」も重要
検査しただけではなく、
- 何時に確認したか
- 誰が確認したか
- 結果はどうだったか
- 異常時に何をしたか
を記録します。
記録があると原因調査につながる
後から異物混入が判明した場合、製造記録を確認することで、
- 使用設備
- 製造時間
- 検査結果
- 設備異常
などを追跡できます。
トレーサビリティにもつながる
原料から製品までの情報を追跡できる仕組みがあると、問題が発生した際に対象範囲を絞り込みやすくなります。
私は品質管理で微生物検査に携わっていました
私は以前、飲料メーカーの品質管理部門で微生物検査などに携わっていました。
品質管理では、単に「検査結果がOKだった」で終わるのではなく、
- 検査条件
- 設備状態
- 前後の工程
- 記録
まで含めて考えることが大切です。
異物検査でも、考え方は同じです。
検査機だけに頼らない
金属検出機やX線検査は非常に重要ですが、
検査機を設置するだけでは不十分
です。
設備管理、作業者教育、点検、記録、異常対応まで含めて品質管理になります。
今回の砂肝回収では何が分かっている?
中央冷藏の「鶏炭火焼砂肝」では、長さ約1cmの針金状異物が肉の内部に確認されています。
ただし、公開情報からは、
- どの検査機を使用していたのか
- どの工程で混入したのか
- なぜ検出されなかったのか
といった詳細までは確認できません。
一般論と今回の原因を混同しない
食品工場で一般的に金属検出機が使われているからといって、今回の商品でも同じ条件だったとは限りません。
公開されていない情報は推測で断定しないことが重要です。
異物検査の流れ一例
| 段階 | 確認内容 |
|---|---|
| 原料受け入れ | 外観・異物・包装確認 |
| 製造前 | 設備・刃物・部品点検 |
| 製造中 | 目視・設備状態確認 |
| 最終工程 | 金属検出・X線検査など |
| 出荷前 | 記録・包装・製品確認 |
検査方法比較
| 方法 | 得意なこと | 限界 |
|---|---|---|
| 目視 | 外観異常・大きな異物 | 内部異物は見つけにくい |
| 金属検出機 | 金属異物 | 材質・大きさ・向きの影響 |
| X線 | 高密度異物 | 密度差が小さいものは難しい |
| 設備点検 | 異物発生予防 | 発生後の全数確認ではない |
異物を見つけるより大事なこと
食品安全では、
最後に検出することより、異物そのものを発生させないこと
が重要です。
そのうえで、万が一の混入に備えて検査機を使用します。
まとめ
今回は、食品中の金属異物がどのように検出されるのか、金属検出機や品質管理についてまとめました。
- 目視検査で外観異常を確認する
- 金属検出機で金属異物を検知する
- X線検査を使う場合もある
- 金属の材質で検出しやすさが変わる
- 異物の大きさや向きも影響する
- 食品の水分・塩分・温度も検査条件に影響することがある
- テストピースで検査機の作動を確認する
- 検知だけでなく排除機能も確認する
- 設備点検で異物発生そのものを防ぐ
- 検査結果や設備状態の記録が重要
- どの検査方法も万能ではない
- 複数の対策を組み合わせて安全性を高める
金属異物対策で一番大切なのは、
「検査機があるから大丈夫」ではなく、設備・作業・検査・記録を一体として管理すること
です。
今回の砂肝回収のように食品内部へ金属異物が入るケースでは、目視だけでは確認が難しいため、複数段階の管理がより重要になります。
コメント